Najpierw oceń materiał
Przed uruchomieniem maszyny trzeba sprawdzić wilgotność, krzywiznę, pęknięcia, sęki i przebieg włókien. Z deski należy też usunąć piasek, metal i inne zanieczyszczenia, które mogą uszkodzić narzędzie. Pierwszy etap obróbki powinien utworzyć wiarygodną bazę: jedną płaską powierzchnię i krawędź odniesienia.
Kierunek włókien
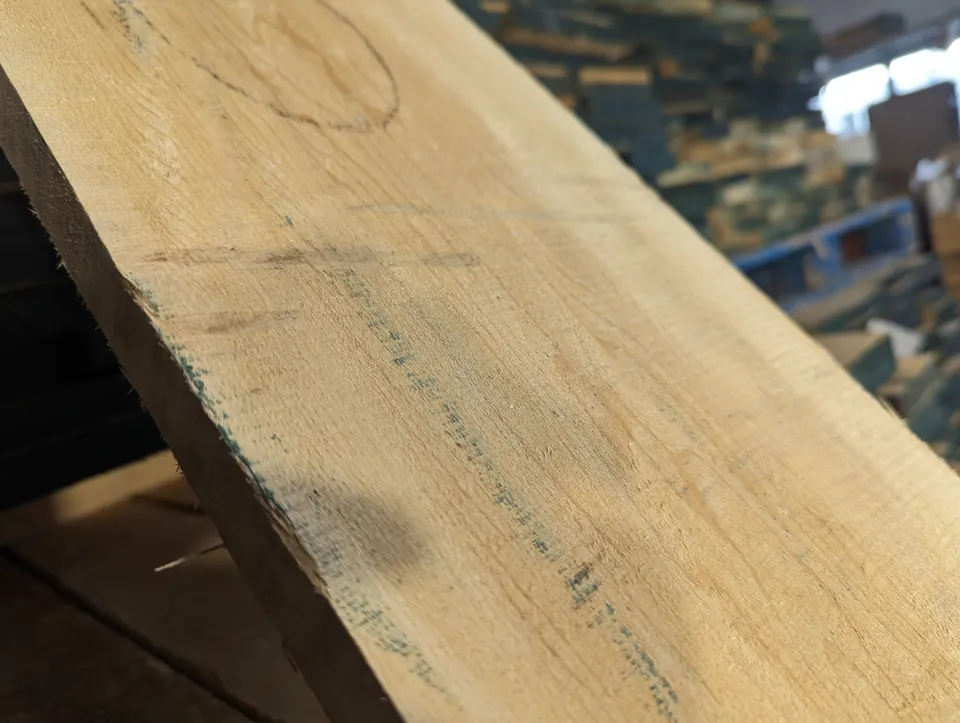
Struganie zgodnie z układem włókien ogranicza wyrwania, ale kierunek może zmieniać się w obrębie jednej deski. Przed obróbką warto obserwować rysunek na boku i powierzchni, a przy trudnym fragmencie zmniejszyć głębokość zbierania. Drewno o falistym lub krzyżowym usłojeniu może wymagać innego ustawienia albo późniejszego szlifowania.
Ostre narzędzia i kontrolowany posuw
Tępe noże lub frezy zwiększają ryzyko przypaleń, wyrwań i nierównej powierzchni. Zbyt wolny posuw może przypalać materiał, a zbyt szybki pozostawiać ślady i nadmiernie obciążać narzędzie. Parametry trzeba dopasować do średnicy frezu, gatunku, kierunku włókien i możliwości maszyny zgodnie z dokumentacją jej producenta.
Bezpieczniej jest wykonywać kilka kontrolowanych przejść niż próbować zebrać duży naddatek naraz. Ostatnie przejście może być płytsze, aby poprawić jakość powierzchni i ograniczyć obciążenie.
Frezowanie krawędzi i zakończeń
Wyrwania na końcu elementu można ograniczyć przez właściwą kolejność obróbki, pozostawienie naddatku albo zastosowanie podparcia. Przy profilowaniu prostokątnego elementu często najpierw obrabia się końce w poprzek włókien, a dopiero później długie krawędzie, które usuwają uszkodzenia narożników.
Element musi być stabilnie prowadzony i podparty na całej drodze. Małe części wymagają odpowiednich przyrządów; nie należy trzymać ich dłonią zbyt blisko narzędzia. Osłony, odciąg i zasady producenta maszyny są ważniejsze niż tempo pracy.
Obróbka etapami
Po mocnym zdjęciu materiału deska może uwolnić naprężenia i zmienić kształt. Przy wymagających elementach warto zostawić niewielki naddatek, odłożyć je w równych warunkach i dopiero później wykonać wymiar końcowy. Klejonki również powinny mieć przewidziany etap wyrównania po sklejeniu.
Próba przed serią
Przy nowym gatunku, profilu lub ustawieniu wykonaj próbę na odpadzie z tej samej partii. Sprawdź wymiar, jakość krawędzi, widoczność śladów narzędzia i dopasowanie elementów. W produkcji powtarzalnej warto zachować wzorzec i kontrolować zużycie ostrza między kolejnymi partiami.
Diagnozowanie typowych problemów
| Objaw | Co może być przyczyną | Co sprawdzić w pierwszej kolejności |
|---|---|---|
| Wyrwania włókien | Niekorzystny kierunek obróbki, zmienne usłojenie, tępe ostrze lub zbyt duże jednorazowe zbieranie | Kierunek włókien, stan narzędzia i próbę z mniejszym naddatkiem |
| Przypalenia | Zużyte albo zabrudzone narzędzie, zatrzymanie posuwu lub niewłaściwa praca układu | Czystość i ostrość narzędzia oraz płynność posuwu |
| Fale lub ślady noża | Niestabilne prowadzenie, drgania, niewłaściwe podparcie albo problem z ustawieniem maszyny | Podparcie elementu, mocowanie i stan techniczny urządzenia |
| Zmiana wymiaru po obróbce | Naprężenia w drewnie albo różnica wilgotności między materiałem i otoczeniem | Wilgotność kilku elementów, sposób składowania i obróbkę etapową |
Nie ma jednego ustawienia właściwego dla każdego gatunku, przekroju i urządzenia. Parametry dobiera się zgodnie z instrukcją maszyny i narzędzia, a pracę wykonuje osoba przygotowana do bezpiecznej obsługi. Gdy wada powtarza się mimo zmiany kierunku i świeżego ostrza, należy sprawdzić także materiał oraz geometrię urządzenia.